精米歩合60%で40%並み。サタケで見た「米の形を残す」精米
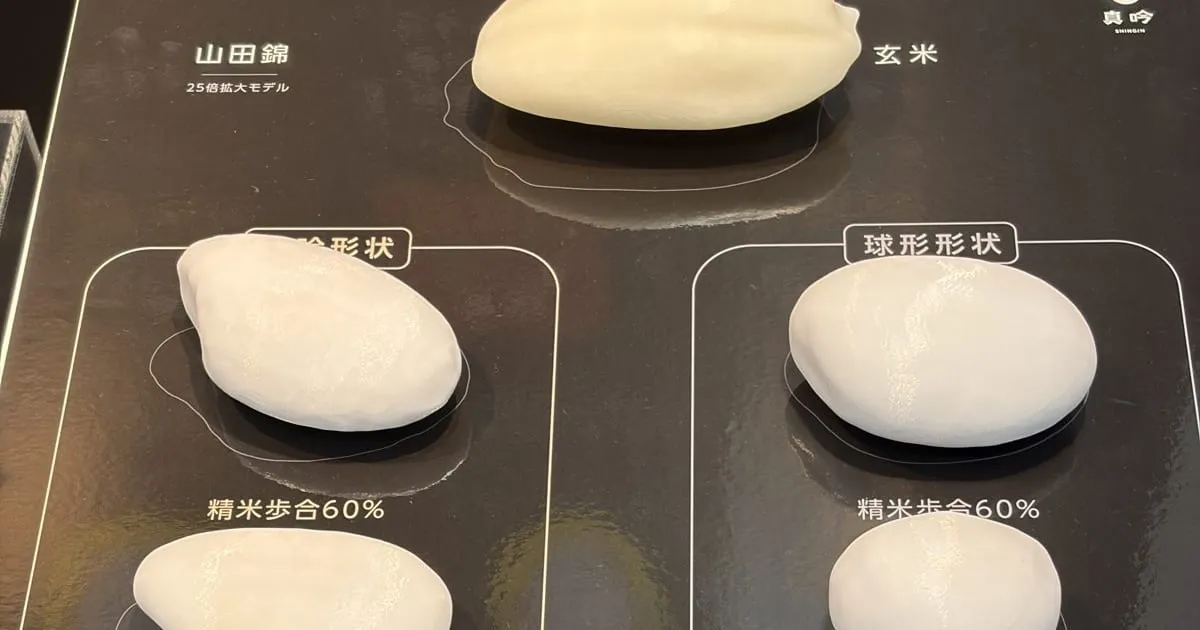
精米歩合60%の米が、精米歩合40%まで磨いた米とほぼ同じだけタンパク質を減らしている。そんな展示を、10月10日の土曜日、東広島市のサタケ広島本社で見てきました。
酒まつり当日の午前にあった本社の見学ツアーで、最初のホールを案内してくれたのは「この春入社した新入社員で、人前で話すのは今日が初めて」と自己紹介した若い社員でした。精米機メーカーの本社なので、話の中心は米を削る機械です。その中から、この記事で取り上げたいのは、山田錦を25倍に拡大した5つの模型です。精米歩合の記事で「数字は小さいほど良い酒のしるしではない」と書いた話の、実物による答え合わせです。
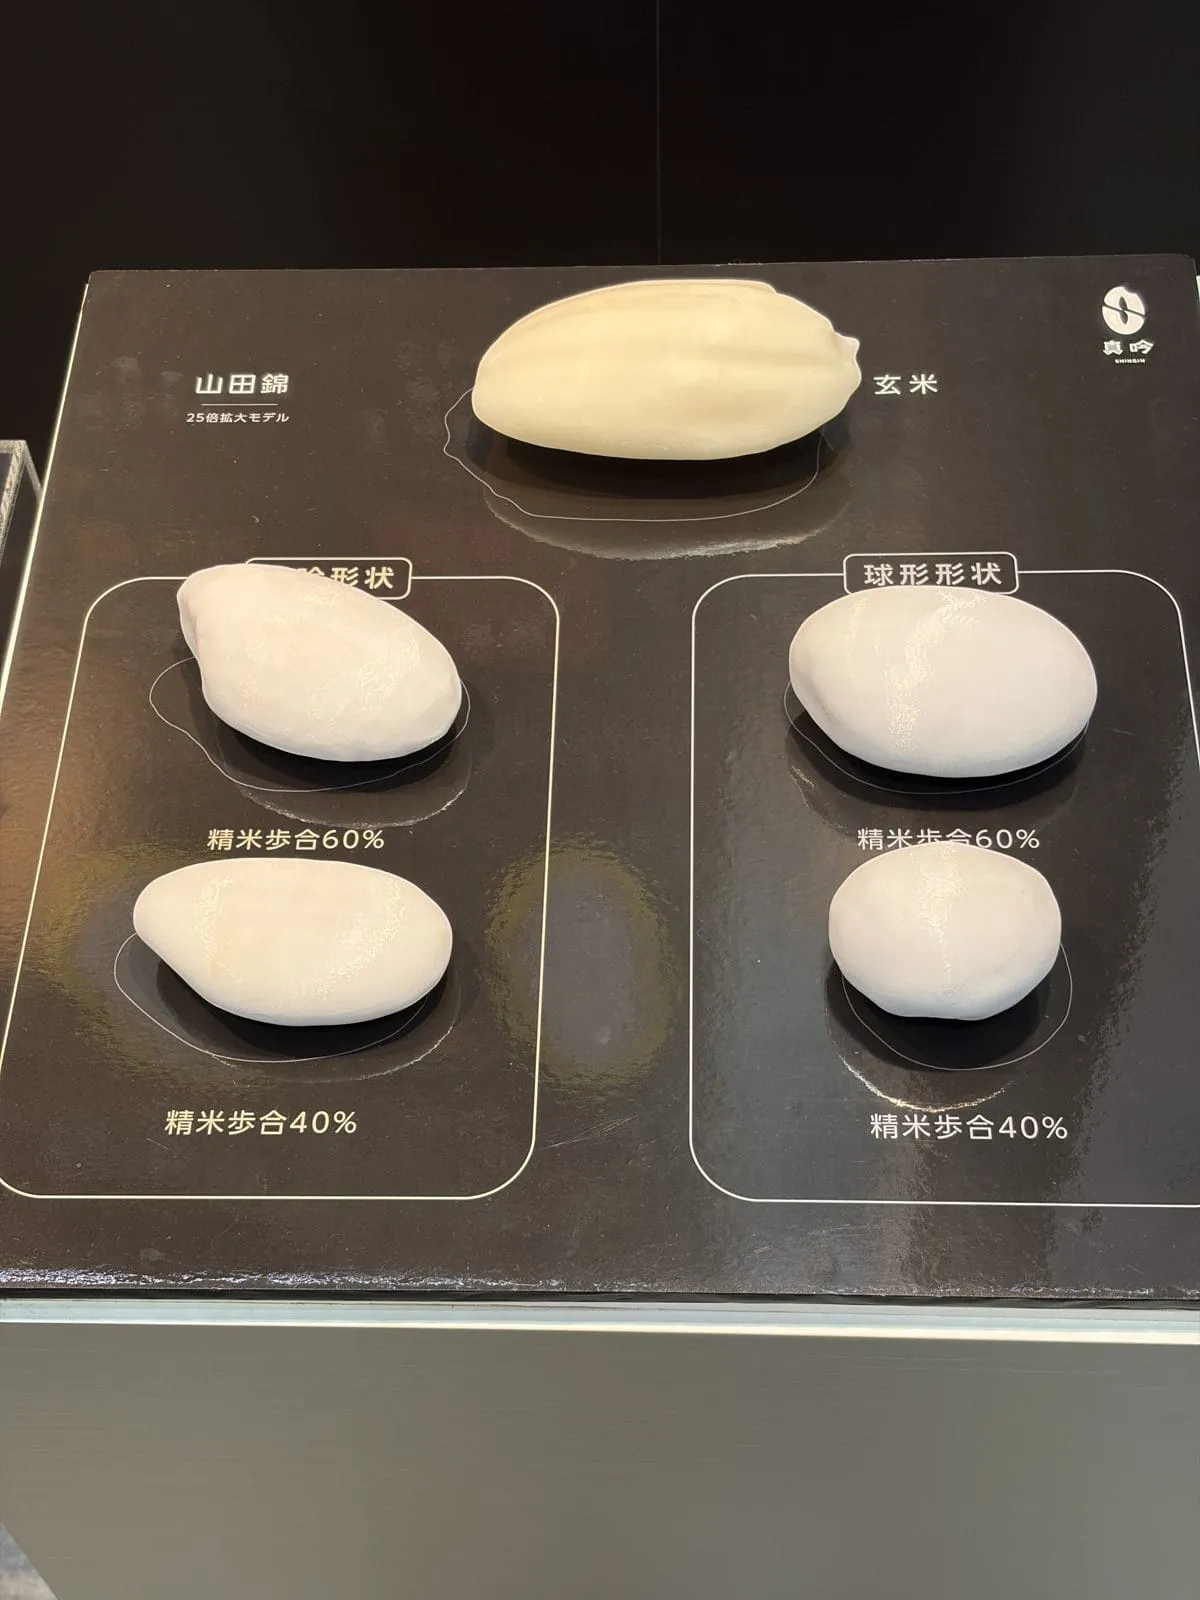
山田錦の25倍模型が見せる、同じ60%の違う形
模型は黒い台の上に5つ。上に玄米、左に「真吟形状」の精米歩合60%と40%、右に「球形形状」の60%と40%が並んでいます。右の球形は、ふだん僕たちが思い浮かべる磨いた米で、削るほど丸い小石のようになっていく。左の真吟は、60%でも40%でも、玄米の細長い形がそのまま小さくなっています。同じ精米歩合60%の米が、形だけでこれだけ違う。模型の前に立つと、それが一目で分かります。
真吟(しんぎん)は、サタケの扁平精米・原形精米から生まれた名前です。同社の2022年4月のプレスリリースによると、2018年に開発した精米技術をもとに、扁平・原形精米に由来する技術・米・酒の総称を「真吟」と名付けました。見学の質疑で、いつ開発されたのかと聞いた人がいて、答えは「デビューでしたら2018年」。パネルにも「真吟(扁平・原形)の特長について」とあります。
タンパク質は表面に多い。だから全周を同じ厚さで削る
なぜ形を残すのか。展示パネルの説明は、筋が一本です。精米の目的は、日本酒の雑味の原因となるタンパク質などを取り除くこと。タンパク質は玄米の全表面から内側に向かって均等に少なくなる。なので玄米の表面から全周を同じ厚さで削り取れば、効率的にタンパク質を除去できる。これが真吟の考え方です。
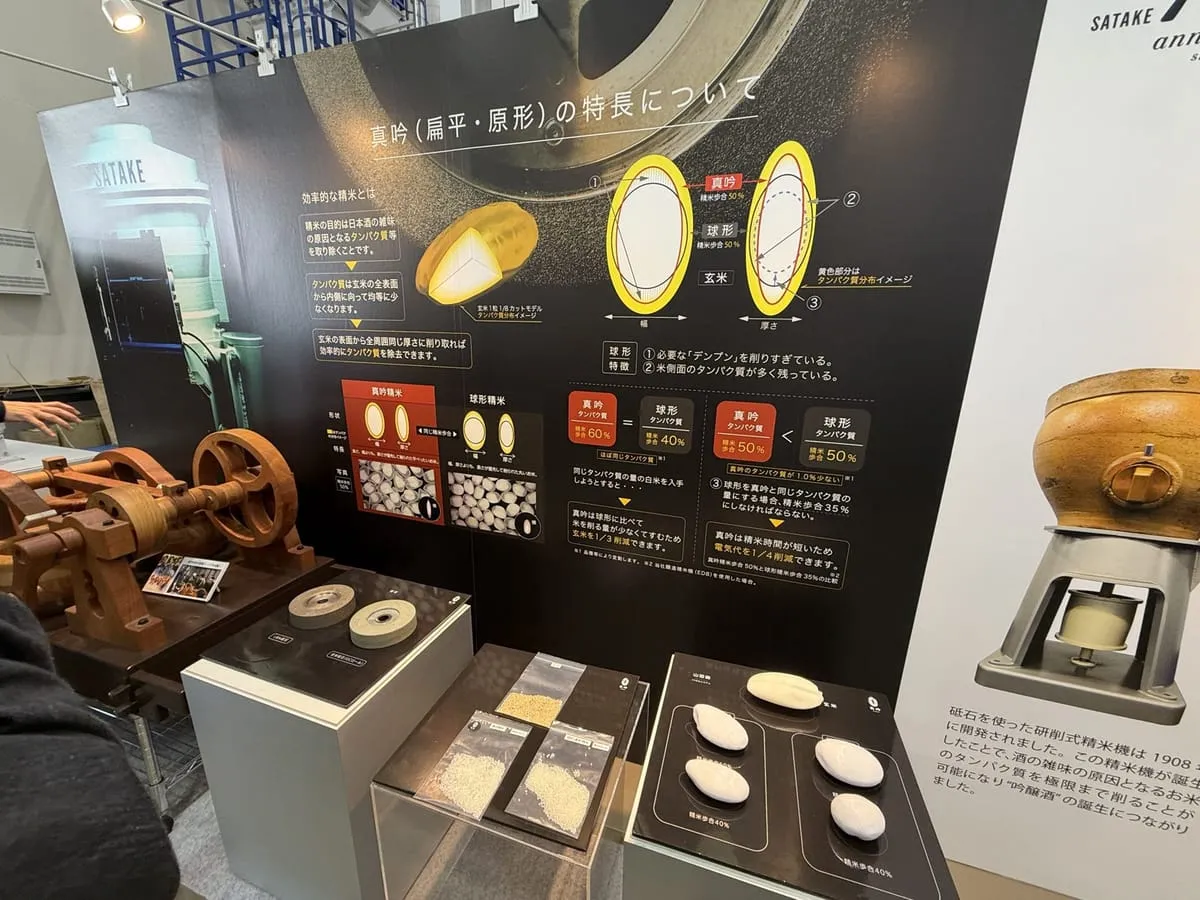
ふつうの球形精米はどうか。パネルは2つの弱点を挙げています。必要なデンプンを削りすぎていること、そして米の側面のタンパク質が多く残っていること。米粒は細長いので、丸く磨くと長さ方向ばかり大きく削れて、厚み方向の表層が残る。広島県のサイトにある扁平・原形精米法の解説も同じで、タンパク質は酒米玄米の表面とその下層に偏在していて、通常の精米では特に厚さ方向で削り足りない、とあります。
そこで数字です。サタケのパネルによると、真吟の精米歩合60%のタンパク質は、球形の精米歩合40%のタンパク質とほぼ同じ(品種により変動)。同じタンパク質の量の白米を手に入れるなら、真吟は球形に比べて米を削る量が少なくて済み、玄米を3分の1削減できる、と書かれています。もうひとつ、同じ精米歩合50%で比べると、真吟のタンパク質は球形より1.0%少ない。球形を真吟と同じタンパク質の量にするには精米歩合35%にしなければならず、真吟は精米時間が短いので電気代を4分の1削減できる、とも(同社の醸造精米機で真吟50%と球形35%を比べた場合)。
広島県の資料の数字も並べておくと、通常の精米ではタンパク質含量を4%まで下げるのに酒米の外側を50%削る(精米歩合50%)必要があったのに対し、扁平精米法では30%削る(精米歩合70%)だけで同程度になった、とあります。組み合わせは違いますが、方向は同じです。精米歩合の記事で書いた「同じ数字でも、削り方で中身が変わる」は、この話でした。
25年眠っていた方法を起こしたのは、砥石だった
形を残して削るという考え自体は、新しくありません。サタケの真吟のサイトによると、1990年代の初めに研究者が扁平精米の効果を論証していましたが、従来の精米機では米が割れやすく時間もかかり、多くの蔵元には導入が難しかった。同社のコラムには、1993年に扁平精米の論文が発表されたこと、自社でも挑戦して失敗が続き、社内で忘れられていったことまで書かれています。転機は論文からおよそ25年後で、別の目的で精米機を開発していたときに精米ロールの材質を変えて実験したら、予想外に米が扁平になっていた。そこからcBNという砥石を使った新型の醸造用精米機が2018年に生まれた、という経緯です。
見学の質疑では、砥石の話が最も具体的でした。従来の砥石は緑がかった灰色で、新しい砥石はざらざらしていて、カッターで削ぐように削れる。質疑に答えてくれた社員の説明では、昔の機械でも米を敷き詰めてゆっくり当てれば形を残して削れたものの、時間がかかりすぎて「できんことはないけど商売にならんよね」という状態だった。良い砥石を採用したことで、ゆっくり当てても時間どおりに削れるようになり、真吟精米が実用になった、と。砥石は工業用で摩耗はするものの、ユニットごと交換できる、という回答もありました。
サタケのサイトは、この新型機で従来機よりタンパク質の削減量が30%向上し、同じタンパク質の量なら精米時間を約60%削減できる、と自社比較の数字を出しています。
「精米歩合という価値観が変わった」と、現場の人は言う
同じコーナーには、真吟のブランドムービーのパネルがありました。開発したサタケの技術者、醸す側として今田酒造本店の蔵元、届ける側として飲食店のオーナーの3人です。蔵元の言葉として「米の形でアミノ酸が抑えられる。つまり、より狙った酒質設計が可能になった」、飲食店のオーナーの言葉として「いい意味で精米歩合という価値観が変わった。日本酒と馴染みのない方にも楽しんでもらいたい」と書かれていました。映像では、純米大吟醸とか純米とか、カテゴリーが本当に壊れる、という言葉も出てきます。
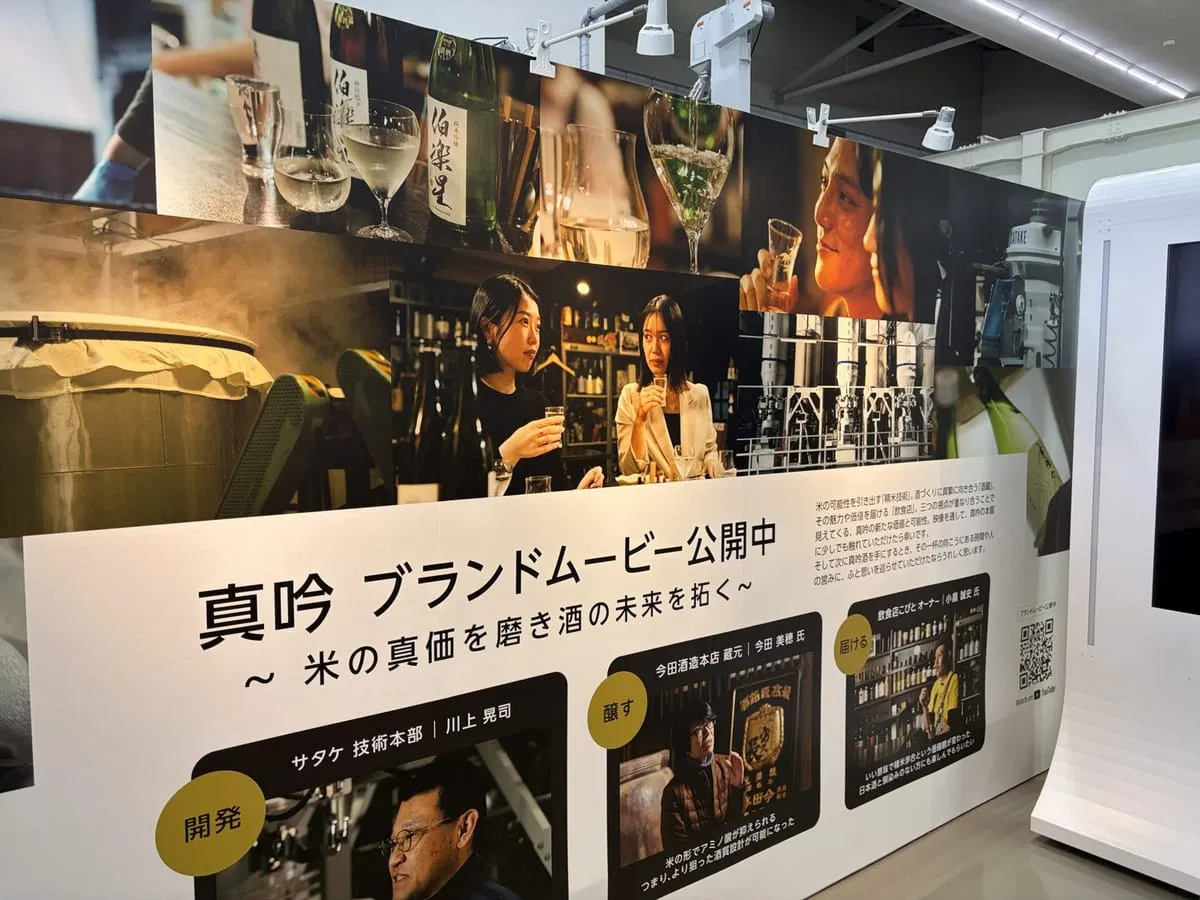
特定名称酒の記事で書いたとおり、吟醸や大吟醸の名前は、主に精米歩合の数字で線を引いています。真吟60%の米が球形40%並みにタンパク質を落としているなら、ラベルは純米吟醸の60%のままで、雑味のもとの量だけ見れば大吟醸クラスまで磨いた米に近い、ということが起こります。ラベルの数字と味の関係が、この技術のぶんだけ緩む。この技術でいちばん面白いのは、ここだと僕は思います。
正直に書くと、真吟の酒はまだ飲んでいません。パネルに写っていた伯楽星の特別純米や、広島の蔵が真吟精米で造った酒を、これから探して飲むつもりです。飲んだら、その話は別に書きます。今日持って帰ってほしいのは、精米歩合という数字の隣に「どの形に削ったか」という軸がひとつ増えた、ということ。ラベルに60%とあっても、それだけで中身は決まらない。その実物を、東広島の黒い台の上で見てきました。
新着記事と、酒づくりの近況をLINEで
記事の更新と、酒づくりの進み具合を、ときどきお知らせします。
LINEで受け取る
コメント
まだコメントはありません。最初の一杯、どうぞ。